
 Dopyt
Neváhajte poslať správu
I. Úvod: Riešenie „nemožnej“ úlohy Fráza „nasadenie štvorcového kolíka do okrúhleho otvoru“ je univerzálnym symbolom...
ČÍTAJTE VIACTraja dodávatelia vám dajú tri rôzne odpovede o najlepšom materiáli pre vrtáky: rýchlorezná oceľ, kobalt alebo monolitný karbid. Všetky tri odpovede sú správne, ale každá je správna len v rámci úzkeho súboru podmienok, triedy obrobku, priemeru otvoru, stroja a cieľového počtu otvorov.
Pomýlite sa a cena sa objaví rýchlo. 6 mm HSS M2 bit beží nasucho z nehrdzavejúcej ocele 304 pri 1 400 ot./min. sa zvyčajne otupí vo vnútri 15 až 25 otvorov, zatiaľ čo ten istý bit v nízkouhlíkovej oceli vydrží stovky. Presunutie tejto nehrdzavejúcej práce na kobaltový vrták M35 znásobuje životnosť nástroja približne o tri za približne dvojnásobok jednotkovej ceny, a preto výber materiálu patrí k obstarávaniu rovnako ako k stojanu na náradie.
Zvyšok tejto príručky sa riadi týmto poradím, pretože tri skupiny materiálov sa správajú veľmi odlišne, keď sa do rezu dostane teplo, oder a náraz.
Krátka odpoveď: drevo je vŕtané pomocou ocele s vysokým obsahom uhlíka alebo HSS, mäkká oceľ s HSS M2, nehrdzavejúca a legovaná oceľ s kobaltom M35 alebo M42, veľkoobjemové kovové práce s masívnym karbidom a betón iba s nástrojmi SDS s karbidovými hrotmi.
| Materiál | Teplotný limit | Najlepšie prispôsobenie obrobku | Relatívna cena |
| HSS M2, lesklý povrch | 540-600 °C | Mäkká oceľ, hliník, drevo, plasty | 1,0x |
| HSS M2 s TiN povlakom | 540-600 °C | Plechy, generálne opravy, sady na údržbu | 1,2-1,5x |
| Kobalt M35 alebo M42 | 600-650 °C | Nerez 304 a 316, legovaná oceľ, titán | 2,0-2,8x |
| Teleso z tvrdokovovej ocele | 800 C a viac | Betónový, tehlový, tvárnicový, brúsny tovar | 3-5x |
| Pevný karbid | 1 000 C a viac | CNC kovovýroba, kompozity, veľkoobjemové behy | 6-10x |
Štandardné drevené bity s ostrým hrotom sa dodávajú z ocele s vysokým obsahom uhlíka a HSS a skutočným rozdielom je opakovanie, nie ostrosť. Oceľ s vysokým obsahom uhlíka je lacná a hodí sa pre stolárske práce a stolárske práce na stavbe, kde sa kúsok používa niekoľkokrát týždenne. HSS drží túto hranu prostredníctvom brúsneho plechu, ako sú MDF a drevotrieskové dosky, kde lepiace čiary a minerálne plnivo otupí mäkkú oceľovú hranu počas jednej zmeny. Vrtáky a vrtáky Forstner sa riadia rovnakým pravidlom: uhlíková oceľ pre občasné hlboké vŕtanie, HSS pre opakovanú výrobu.
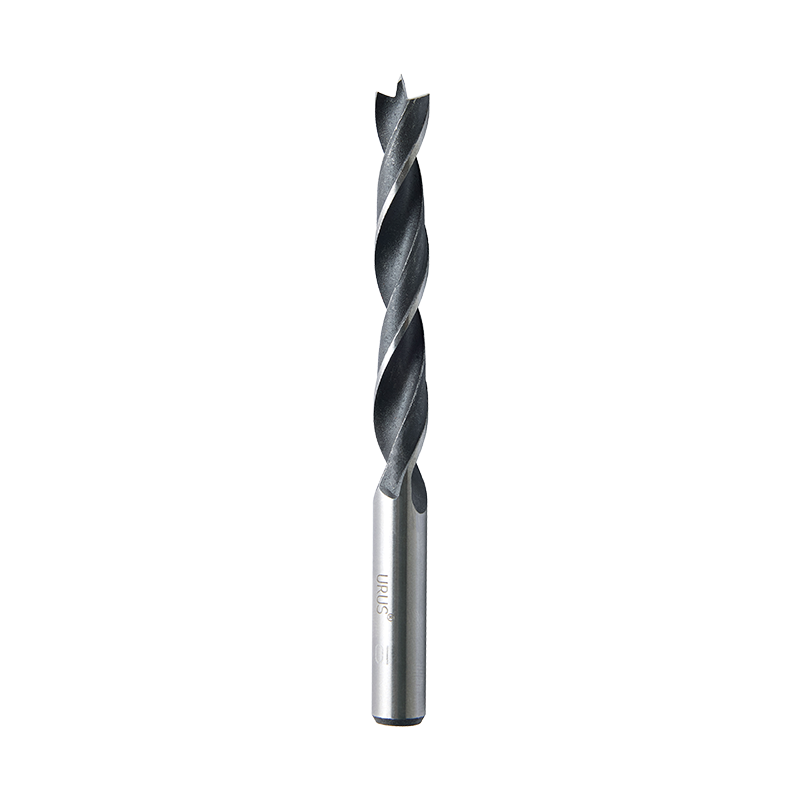 Štandardný vrták do dreva Brad Point pre presné vŕtanie do dreva Vrták do dreva s presným stredovým hrotom a okrúhlou stopkou, vhodný na presné polohovanie a štandardné skľučovadlá na všeobecné vŕtanie do dreva. Zobraziť produkt →
Mäkká oceľ, hliník, mosadz a plasty sa najhospodárnejšie vŕtajú s HSS M2, zvyčajne v bode 118 stupňov pre všeobecnú prácu a 135-stupňovom bode delenia, keď musí vrták držať vyznačený stred bez chôdze. Nerez 304 a 316 pracovne vytvrdzujú pod tupým ostrím, takže nástroj musí skôr rezať ako trieť: kobalt M35 alebo M42 s deleným hrotom udrží ostrie nažive dostatočne dlho na to, aby dokončil dieru. Geometria pilotného bodu pomáha na zakrivených a tenkých častiach. Pevný karbid vstupuje do systému len vtedy, keď je na mieste regulácia objemu, tuhosti a chladiacej kvapaliny.
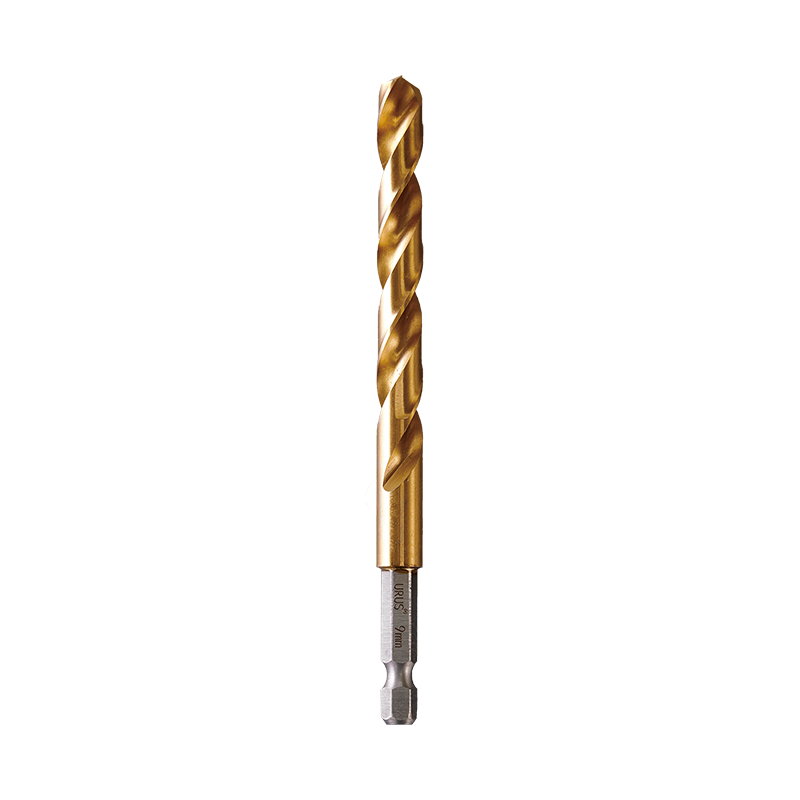 Vlastný kovový vrták s deleným hrotom pre rýchlovýmenné skľučovadlá Vrták do kovu s geometriou deleného hrotu a viacerými možnosťami povrchovej úpravy, určený pre 1/4-palcové rýchloupínacie skľučovadlá a priemery od 1,0 do 13,0 mm. Zobraziť produkt →
Žiaden kobalt ani HSS bit nepatrí do betónu. Pri vŕtaní s príklepom sa súčasne uplatňuje rázové zaťaženie a minerálne obrusovanie, takže rezná hrana musí byť prispájkovaná karbidom volfrámu do oceľového telesa. SDS-plus pokrýva približne 4 až 16 mm otvory v tehlách, blokoch a štandardnom betóne, zatiaľ čo SDS-max si vyžaduje väčšie priemery a ťažšie armovacie práce. Trojrezná karbidová hlava sa rýchlejšie vycentruje na nerovnom povrchu a znižuje chôdzu, ktorá ničí polohu otvoru na drsnej stene.
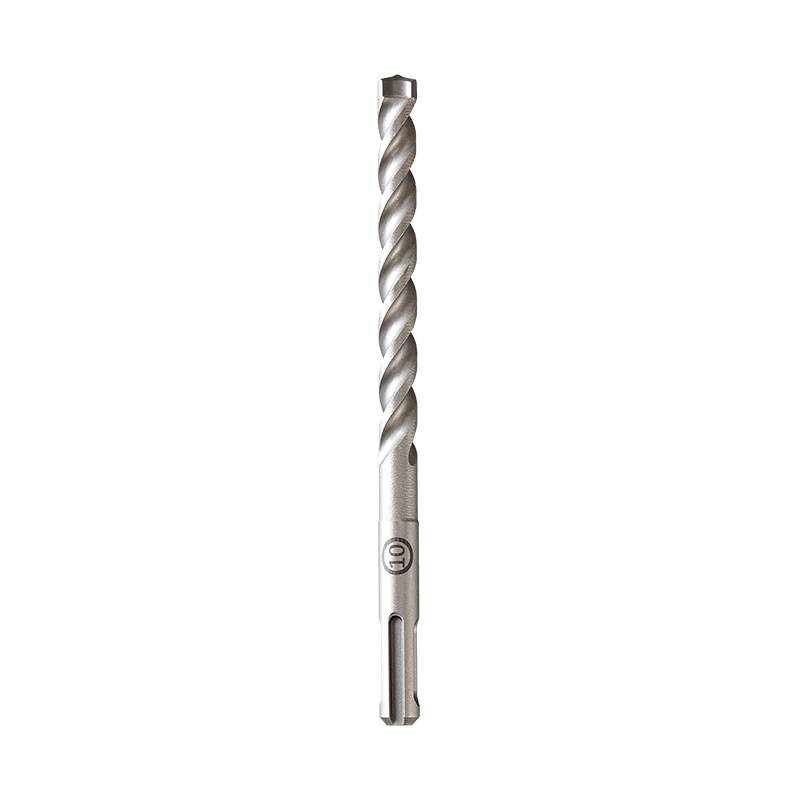 Vlastná príklepová vŕtačka SDS-3-Cutter s tvrdokovovým hrotom do muriva Kladivový vrták do muriva s trojbřitým tvrdokovovým hrotom a tvrdeným chróm-vanádiovým telom určený na vŕtanie tehál, betónu a kameňa rôznych veľkostí. Zobraziť produkt →
Geometria hrotu, počet drážok a štandard drieku sú rovnako dôležité ako základný materiál, preto si ponechajte referenciu typy vrtákov a ich použitie vedľa špecifikácie materiálu, keď píšete nákupný list.
Väčšina chýb špecifikácií, ktoré vidíme v úvodzovkách, pochádza zo štyroch nedorozumení o tom, z čoho sa bit v skutočnosti skladá.
Červená tvrdosť je teplota, pri ktorej rezná hrana zmäkne a prestane rezať čisto. HSS M2 si drží svoje hrany na približne 540 – 600 °C, triedy kobaltu to posúvajú na približne 600 – 650 °C a karbid stále reže ďaleko za touto hranicou, čo je celý dôvod, prečo kobalt a karbid existujú ako samostatné cenové úrovne.
V nereze 304 kobalt M35 bežne vracia približne trojnásobok otvorov HSS M2 a geometria s karbidovými hrotmi sa vracia viac ako päťkrát, čo je dostatočné na zníženie nákladov na otvor, aj keď je jednotková cena vyššia.
Aritmetika je jednoduchá. HSS M2 bit za 3,00 USD, ktorý vytvára 20 otvorov, stojí 0,15 USD za otvor. Kobaltový vrták za 7,50 USD, ktorý vytvára 60 otvorov, stojí 0,125 USD za otvor a tiež odstraňuje dve zmeny bitov z posunu operátora. Pri bunkovom vŕtaní 600 nerezových otvorov denne tento rozdiel odstráni približne 20 výmen nástrojov každý deň.
Špecifikácia vrtáka je úplná len vtedy, keď obsahuje názov obrobku, otvoru, stroja, predpokladanú životnosť a metódu overovania. Čokoľvek menej ponecháva výber materiálu na predpoklade vášho dodávateľa.
Dodávatelia, ktorí vytvárajú bity pre OEM programy, zvyčajne vítajú túto úroveň detailov, pretože neskôr odstráni argumenty. Zhejiang URUS Tools Co., Ltd., ktorá vyrába vrtáky, kliešte a súpravy ručného náradia v Jiashan, Zhejiang pod značkou Bison, pracuje naprieč linkami z dreva, kovu a muriva s certifikáciou ISO9001:2015, čo je národné označenie high-tech podnikov, a skúšobné laboratórium spolupráce TUV Rheinland založené v roku 2017, ktoré začalo pripravovať tento stručný prehľad kupujúcich plechoviek. rezné bity pre vŕtačky: typy, materiály a ako si vybrať .
Nie. Kobalt kupuje tvrdosť za tepla a odolnosť proti oderu a na oplátku sa vzdáva určitej húževnatosti za dvoj- až trojnásobok jednotkovej ceny. V oblasti dreva, mäkkej ocele, hliníka a všeobecnej údržby je HSS M2 lepšou ekonomickou voľbou. Kobalt získava svoju prémiu, keď je obrobok nehrdzavejúci, legovaná oceľ nad približne 30 HRC alebo titán, alebo keď je teplota hrany faktorom obmedzujúcim životnosť nástroja.
Nie. Nitrid titánu je povlak s hrúbkou približne 1 až 4 mikróny na rovnakom substráte HSS. Znižuje trenie, zlepšuje tok triesok a spomaľuje opotrebovanie boku, ale základná oceľ stále určuje, koľko tepla hrana prežije, kým zmäkne.
Karbid volfrámu. Betón sa vŕta príklepom, takže hrot musí byť spájkovaná karbidová doštička namontovaná v stopke SDS-plus alebo SDS-max. HSS a kobaltové hrany rýchlo zlyhávajú pri tejto kombinácii kladiva a minerálneho oteru.
Porovnajte náklady na otvor pri pevnom obrobku, priemere a rýchlosti. Pred uvoľnením objednávky kontajnera si vyžiadajte údaje o tvrdosti, údaje o hádzaní hrotu, hrúbku povlaku a vzorkovú dávku testovanú na vašom vlastnom stroji a nechajte si výsledok testu pripojený k špecifikácii.
I. Úvod: Riešenie „nemožnej“ úlohy Fráza „nasadenie štvorcového kolíka do okrúhleho otvoru“ je univerzálnym symbolom...
ČÍTAJTE VIACKovoobrábanie bolo vždy základným kameňom priemyselného rozvoja, formovalo všetko od automobilových komponentov až po ...
ČÍTAJTE VIAC1. Čo sú kliešte na vodné čerpadlo? – Flexibilný nástroj „Všestranný“. V modernej priemyselnej výrobe a každodennej údržbe...
ČÍTAJTE VIACVýber vhodných priemyselných rezných nástrojov je zásadným rozhodnutím, ktoré priamo ovplyvňuje efektivitu výroby...
ČÍTAJTE VIACAutorské práva © Zhejiang URUS Tools Co., Ltd. privacy policy