

 Dopyt
Neváhajte poslať správu
I. Úvod: Riešenie „nemožnej“ úlohy Fráza „nasadenie štvorcového kolíka do okrúhleho otvoru“ je univerzálnym symbolom...
ČÍTAJTE VIACVezmite 3/16 palcový špirálový vrták na kus nerezovej dosky 304 a sledujte, čo sa stane. Špička sa sfarbí do modra, dym sa stočí a do minúty sa rezná hrana namiesto rezu trie. S vrtákom nebolo nič zlé, okrem tohto: po približne 540 °C si karbidy vo vnútri oceľového telesa prestali udržiavať svoju tvrdosť. Aby sme pochopili z čoho je vyrobený vrták je naozaj pochopiť, ktorý základný materiál stojí medzi vami a tým momentom.
Každý vrták sa skladá z dvoch častí: reznej hrany a tela, ktoré ju nesie. Špičková hrana pochádza iba zo štyroch materiálových rodín. Sú to rýchlorezná oceľ, rýchlorezná oceľ s obsahom kobaltu, karbid volfrámu v pevnej alebo spájkovanej forme a diamantové brusivo. Uhlíková oceľ je piatou a väčšinou historickou možnosťou, ktorá teraz prežíva hlavne v lacných drevoobrábacích bitoch.
Vrták je rotačný rezný nástroj, ktorého ostrie je vyrobené z kalenej nástrojovej ocele alebo karbidu volfrámu, zvolené tak, aby bolo ostrie tvrdšie ako rezaný materiál a stabilné pri teplote, ktorú rez vytvára.
Táto definícia je dôvodom, prečo výber materiálu sleduje obrobok a nie naopak. Drevo zuhoľnatelo okolo 200 °C. Betónové kamenivo má hodnotu okolo 7 na Mohsovej stupnici. Nehrdzavejúca oceľ posúva hranu nad 600 C. Každá podmienka ukazuje na iný základný materiál, čo je presne dôvod, prečo žiadny jediný vrták nevyvŕta všetko dobre.
Približne osem z desiatich vrtákov predávaných na celom svete je vyrobených z rýchloreznej ocele a M2 je trieda, ktorá vykonáva väčšinu tejto práce. M2 nie je značka. Ide o klasifikáciu nástrojovej ocele AISI, ktorá je v európskych katalógoch zapísaná ako DIN 1.3343.
Typická tavenina M2, meraná podľa hmotnosti, obsahuje:
Po kalení a dvojitom popúšťaní pristane M2 medzi 62 a 65 HRC. Je dostatočne tvrdý na mäkkú oceľ, hliník, mosadz, plasty a väčšinu dreva a dostatočne pevný na to, aby sa vrták ohol skôr, než sa rozbije, keď sa vrták zachytí.
Povrchová úprava nič z toho nemení. Vrták s čiernym oxidom nesie vrstvu oxidu železa hrubú menej ako desať mikrónov. Zadržiava reznú kvapalinu a zabraňuje privareniu triesok k okraju. Náter obrúste a oceľ pod ním je identická.
Rýchlorezná oceľ získava svoju tvrdosť tepelným spracovaním, nie chémiou. Preneste hrot okolo 600 C a zmení sa na obyčajnú oceľ. Zmena farby je jediné varovanie, ktoré dostanete.
Geometria Split-point je najbežnejší tvar, ktorý si skutočne kúpite. Dve hlavné rezné hrany sú brúsené do štyroch faziet, ktoré sa stretávajú pod uhlom 135 stupňov. Na doske pod 10 mm zastaví pohyb hrotu a potrebuje menší posuvný tlak ako hrot 118 stupňov, pretože ostrie dláta je kratšie.
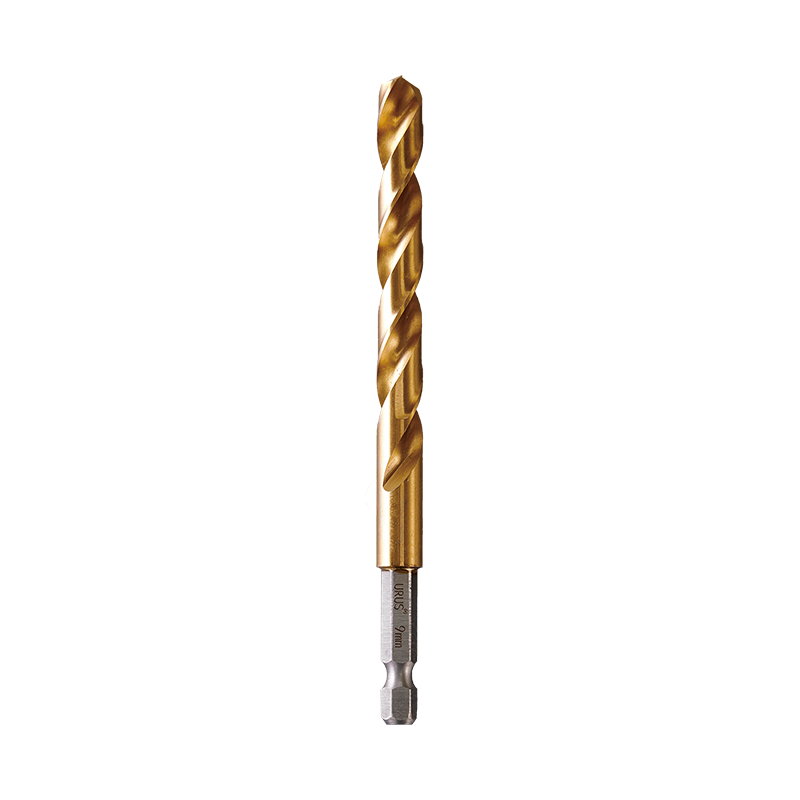 Kovový vrták s deleným hrotom pre 1/4-palcové rýchloupínacie skľučovadlá Vrták do kovu s geometriou s deleným hrotom, dostupný v rozmeroch L50, L70, DIN338 a DIN340; užitočné pri prezeraní možností 135-stupňových bodov a kobaltových tried HSS. Zobraziť produkt →
Kobalt sa nepoužíva na stavbu tela vrtáka. Je to legujúci prvok zatavený do rýchloreznej ocele v množstve päť až osem percent hmotnosti. M35 nesie okolo 5 percent a M42 nesie okolo 8 percent, a to sú dva názvy, ktoré uvidíte vytlačené na obale.
Kobalt spomaľuje hrubnutie karbidov pri teplote. Častice karbidu volfrámu v oceľovej matrici sa chcú zhlukovať a rásť, a keď narastú, hrana zmäkne. Kobalt spomaľuje tento proces a posúva využiteľnú teplotu hrany nahor. Nameraný prírastok tvrdosti za tepla vyzerá približne takto.
Kobaltový vrták od nekobaltového vrtáka nerozoznáte tak, že sa naň pozriete. Tá istá továreň môže povrchovo upraviť M2, M35 a M42 identickým čiernym oxidom z toho istého zásobníka. Okrem vytlačenej triedy ocele na obale zostáva jediným signálom cena a ako dlho hrana vydrží nehrdzavejúcu.
Reže nehrdzavejúcu a mäkkú oceľ 304 pri strednej rýchlosti. Lacnejší na bit a obvyklá voľba pre údržbárske práce a ľahkú výrobu.
U titánu, Inconelu a zliatin nad 35 HRC drží hranu výrazne dlhšie. Stojí viac a je dostatočne krehký na to, aby ho ručná vŕtačka mohla vylomiť.
Karbid volfrámu vôbec nie je oceľ. Ide o práškovú metalurgiu. Submikrónové zrná karbidu volfrámu sú spojené kobaltom alebo niklom a spekané v blízkosti 1400 C do pevného polotovaru. Typický typ WC-Co obsahuje 6 až 12 percent hmotnosti kobaltového spojiva.
Tvrdosť pristane okolo 1400 až 1600 HV, čo je asi 90 na stupnici HRA a ďaleko pred všetkým, čoho sa môže pilník dotknúť. Táto tvrdosť je to, čo umožňuje rezať betónové kamenivo, ktoré by jednoducho vyleštilo hranu HSS naplocho.
Prichádza v dvoch tvaroch. Pevný karbid znamená, že celý vrták je spekaný, čo je štandard pre 0,3 mm mikrootvory v doskách plošných spojov a pre CNC obrábacie centrá. Karbidové hroty znamenajú, že malá sintrovaná doštička je prispájkovaná na oceľovú stopku, čo je konštrukcia používaná na murárske a kladivové práce.
Kladivové vrtáky SDS-plus a SDS-max sú takmer všetky spájkované. Trojhranný karbidový hrot je privarený na drážkovanú oceľovú stopku a tri rezné hrany rozdeľujú energiu kladiva na tri kontaktné body namiesto dvoch, čo udržuje dieru okrúhlu a znižuje viazanie v železobetóne.
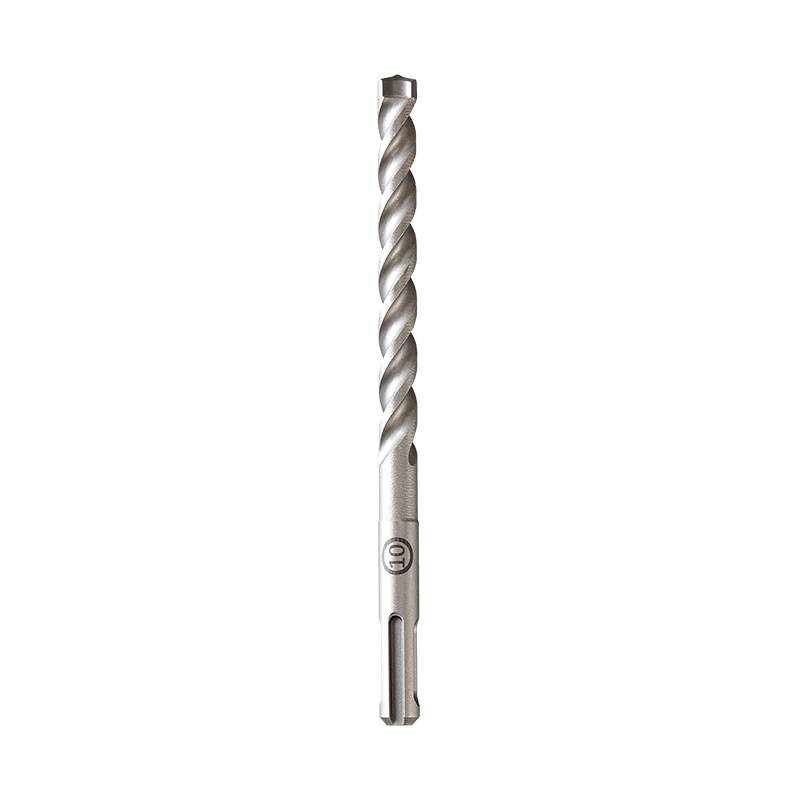 Príklepový vrták SDS-3-Cutter s karbidovým hrotom na vŕtanie do muriva Trojbřitý tvrdokovový kladivový vrták do muriva s trojzubým odsávaním prachu, veľkosť 3,45–18 mm; užitočné pri porovnávaní spájkovaných bitov SDS pre tehly, betón a kameň. Zobraziť produkt →
Spájkovanie je slabou stránkou každého vrtáka s tvrdokovom. Strieborné a mosadzné spájkovacie zliatiny sa topia medzi 600 C a 700 C. Rozžiarte kúsok muriva na červeno a hrot odpadne, zanechá dokonale kvalitnú oceľovú stopku, na ktorej nie je nič.
PVD povlaky na vrtákoch sú tenké filmy, zvyčajne 1 až 4 mikróny, ktoré zmiznú po približne 30 otvoroch v oceli pri bežných rýchlostiach posuvu. Nitrid titánu a nitrid titánu a hliníka sú dva, s ktorými sa stretávate najčastejšie, a fungujú tak, že znižujú trenie a redukujú nahromadenú hranu, a nie kalením ocele pod.
Bit M2 potiahnutý titánom a obyčajný bit M2 majú rovnakú tvrdosť. Povlak mení spôsob kĺzania triesky, nie tvrdosť hrany.
Farba je tu zlým testom, čo je pasca, do ktorej padá väčšina kupujúcich. Jantárový alebo zlatý okraj je často TiN, ale tmavomodro-sivý okraj môže byť jednoducho oxidom pary a korunka z pravej kobaltovej ocele nemôže mať po lesklej povrchovej úprave žiadnu farbu. Namiesto odtieňa si prečítajte vytlačenú triedu ocele.
Drevo zuhoľnatene pri teplote okolo 200 C, čo nie je ani zďaleka bod, kedy by oceľové telo žíhalo, takže vrták na obrábanie dreva nepotrebuje kobalt alebo karbid volfrámu. Je vyrobený z uhlíkovej ocele alebo obyčajnej M2 a výkon nesie namiesto toho geometria.
Hrot do dreva s ostrým hrotom má tri pracovné vlastnosti, na ktorých záleží:
Odstráňte ostrohy a otvor sa roztrhne. Preto sa bity na opracovanie dreva posudzujú podľa ich brúsenia, nie podľa obsahu zliatiny.
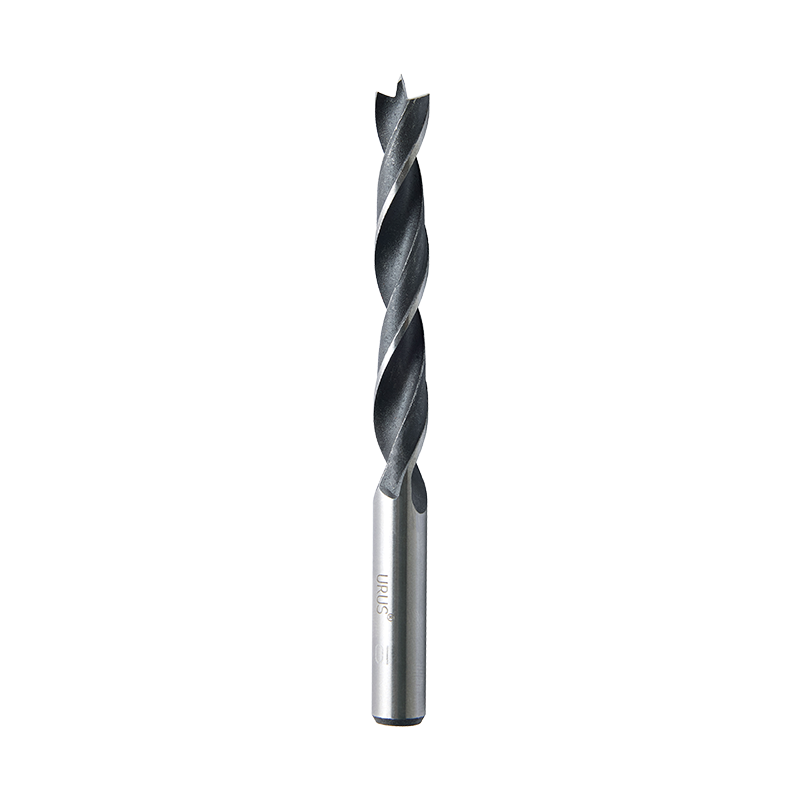 Štandardný vrták do dreva Brad Point s guľatou stopkou Hrot z uhlíkovej ocele s presným stredovým hrotom a okrúhlou stopkou s priemerom 3–30 mm; vhodné na vŕtanie do dreva, kde záleží na vytrhávaní. Zobraziť produkt →
Vrtáky na spracovanie dreva zriedka používajú ostrie z karbidu, pretože karbid je krehký. Drevo je mäkké, ale jeden zapustený klinec stačí na to, aby sa spekaný hrot odštiepil späť na zbytočnosť.
Farba zužuje pole, ale súbor rieši otázku. Pilník 60 HRC sa zahryzne do akejkoľvek rýchloreznej ocele, či už je to M2, M35 alebo M42, a korčuľuje cez karbid volfrámu bez zanechania stopy.
| Čo vidíš | S najväčšou pravdepodobnosťou materiál | Ako to potvrdiť |
| Obyčajný sivý kov, bez povrchovej úpravy, normálna hmotnosť | Rýchlorezná oceľ M2 | Pilník sa zahryzne a zanechá svetlé škrabance |
| Čierna alebo tmavomodrá povrchová úprava | Čierny oxid nad HSS alebo uhlíkovou oceľou | Pilník hryzie; uhlíková oceľ sa ľahšie poškriabe a rýchlejšie sa rozjasní |
| Povrchová úprava zlatá alebo jantárová | TiN povlak, zvyčajne cez M2 | Pilník zoškrabuje povlak a odhaľuje sivú oceľ pod ním |
| Tmavá, nereflexná špička viditeľne hrubšia ako stopka | Spájkovaný hrot z karbidu volfrámu | Súbor korčule; hrot je oveľa tvrdší ako telo pod ním |
| Edge pôsobí drsne, ako jemný brúsny papier | Galvanicky pokovované diamantové brusivo | Pilník korčuľuje a hrana vyzerá ako vložené zrná, nie brúsená hrana |
Test súboru je dostatočne spoľahlivý, pretože ho nemožno oklamať legovaním. M35 a M42 sú dostatočne blízko k M2, že ich súbor nerozdelí, takže na kobaltovú otázku vám dá odpoveď iba vytlačená trieda ocele.
Ak sa korunka dodáva bez tlačenej triedy ocele, predpokladajte M2. Kobaltová oceľ stojí skutočné peniaze a žiadna továreň ju potichu nevloží do neoznačeného bitu.
Nie. HSS bit je oceľ, ale rýchlorezná oceľ je legovaná nástrojová oceľ, v ktorej približne 15 až 18 percent hmotnosti tvorí volfrám, molybdén, chróm a vanád. Vrták z karbidu volfrámu neobsahuje vo svojej reznej štruktúre vôbec žiadnu oceľ; ide o spekané zrná karbidu volfrámu držané pohromade kobaltovým spojivom.
Áno, ale menej, ako naznačuje názov. M35 obsahuje asi 5 percent kobaltu a M42 asi 8 percent, pričom zvyšok tvorí železo a karbidy. Kobalt netvorí samostatnú vrstvu. Rozpúšťa sa v matrici a spomaľuje hrubnutie karbidu, keď sa hrana zahrieva.
Pevný karbidový vrták môže, a je to štandardná voľba pre prácu pri výrobe liatiny, kalenej ocele nad 45 HRC a hliníka. Spájkovaný tvrdokovový hrot nemôže. Tento hrot je krehký, ľahko sa odlamuje pri prerušovaných rezoch a jeho spájkovaný spoj zlyhá pri teplote 650 C, čo je pod teplotou hrany rezu ocele.
Nie. Jantárový odtieň môže pochádzať aj z úpravy oxidom parou a korunka z kobaltovej ocele nemusí vykazovať vôbec žiadnu farbu. Filmy TiN majú hrúbku 1 až 4 mikróny a sú viditeľné iba ako farebný posun, nie ako zreteľná vrstva. Skôr než odtieň skontrolujte vytlačenú triedu ocele.
I. Úvod: Riešenie „nemožnej“ úlohy Fráza „nasadenie štvorcového kolíka do okrúhleho otvoru“ je univerzálnym symbolom...
ČÍTAJTE VIACKovoobrábanie bolo vždy základným kameňom priemyselného rozvoja, formovalo všetko od automobilových komponentov až po ...
ČÍTAJTE VIAC1. Čo sú kliešte na vodné čerpadlo? – Flexibilný nástroj „Všestranný“. V modernej priemyselnej výrobe a každodennej údržbe...
ČÍTAJTE VIACVýber vhodných priemyselných rezných nástrojov je zásadným rozhodnutím, ktoré priamo ovplyvňuje efektivitu výroby...
ČÍTAJTE VIACAutorské práva © Zhejiang URUS Tools Co., Ltd. privacy policy


